
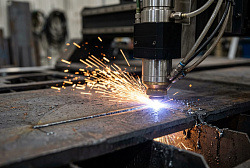
Дефекты лазерной резки металла появляются, когда параметры обработки, свойства металла или работа станка не соответствуют технологической задаче. На кромке остаются наплывы, борозды, следы перегрева, возможны непрорез и отклонения формы. Один внешний признак не всегда указывает на один источник, поэтому поиск начинают с диагностики, а не со случайной корректировки режима.
Что считается дефектом лазерной резки
Дефектом считают отклонение от чертежа, технического задания или принятого уровня качества. Для одной партии допустим небольшой след термического воздействия, для другой важны точный размер, чистая кромка и отсутствие грата перед сваркой или окраской. При приемке оценивают форму, размеры, поверхность среза и другие параметры, заданные для изделия.
Основные виды дефектов лазерной резки металла
Грат, заусенцы и налипание расплава
Грат образуется, когда расплавленный металл не полностью удаляется из зоны обработки и застывает снизу. Факторами бывают неверная скорость, смещение фокуса, недостаточный расход вспомогательного газа или неисправность режущей головки. Облой также проявляется как лишний материал по краю, а окалина связана с окислением нагретой поверхности.
При появлении наплывов контролируют состояние сопла, центровку, давление азота или кислорода и фокусировку, а также режим станка. Менять сразу несколько величин не стоит: так сложно определить источник дефекта.
Шероховатость, борозды и нестабильная поверхность реза
Небольшие линии на кромке характерны для технологии. Выраженная шероховатость после лазерной резки, глубокие борозды и изменение рисунка по контуру указывают на нестабильную работу. Возможные факторы — неверное рабочее расстояние, нестабильный газовый поток, ошибочная фокусировка или неподходящая скорость.
Если дефект возникает локально, дополнительно оценивают траекторию головки, участки разгона и торможения, положение заготовки на столе.
Неполный прорез материала
При непрорезе луч не проходит материал полностью, и вырезаемый элемент остается соединен с заготовкой. Это бывает при недостаточной энергии в зоне обработки, слишком быстром перемещении, ошибке фокусировки, загрязнении защитного стекла либо сбое системы подачи.
Сначала осматривают оптический тракт и работу станка. Если оборудование исправно, настройки сопоставляют с маркой и толщиной металла, затем выполняют тестовый проход.
Прожоги и оплавленные углы
На небольших отверстиях, острых углах и участках врезки тепловая нагрузка распределяется неравномерно. Возможны прожог, увеличение отверстия, оплавление контура или потеря четкости формы.
Для устранения проверяют параметры прокола, скорость и подвод энергии. Отдельно анализируют программу: замедление на сложном участке способно дать локальный перегрев даже при корректной работе на прямой линии.
Неровные края и нарушение геометрии
Волнистая линия, конусность или отклонение размера могут появиться из-за неверного рабочего расстояния, смещения головки, слабой фиксации заготовки либо ошибок позиционирования. Повторяющееся в одном направлении искажение — повод проверить станок; локальное — программу и положение заготовки.
Термическая деформация
Тонкие, длинные и узкие элементы чувствительны к нагреву. После отделения детали внутренние напряжения иногда приводят к короблению. Риск выше, если соседние контуры обрабатывают подряд.
Снизить деформацию помогает продуманная карта раскроя и очередность операций, при которой тепло не накапливается в одной зоне.
Окисление и изменение цвета
Потемнение и оксидный слой зависят от вида металла, вспомогательной среды и дальнейших операций. Например, нержавеющую сталь для получения поверхности без выраженного окисления режут с азотом. Если результат не соответствует ТЗ, оценивают чистоту материала, давление газа и технологический режим.
Таблица: дефект, возможная причина и первая проверка
|
Признак |
Возможные причины |
Что проверить сначала |
|
Грат, облой |
скорость, фокусировка, газ |
сопло и давление |
|
Борозды |
расстояние, скорость, газовый поток |
высоту головки |
|
Непрорез |
энергия луча, скорость, оптика |
стекло и систему подачи |
|
Прожог |
избыточный нагрев, врезка |
программу и настройки |
|
Нарушение формы |
фиксация, позиционирование |
станок и положение листа |
|
Деформация |
нагрев, внутренние напряжения |
карту раскроя |
|
Потемнение |
газовая среда, загрязнение |
поверхность и давление |
Таблица служит ориентиром: одинаковый дефект может иметь разные источники, поэтому решение принимают после диагностики оборудования и тестового прохода.
Почему появляются дефекты
Неправильно подобранные параметры
На результат влияют скорость, энергия луча, фокусировка и расстояние до листа. Универсальных значений для разных материалов и сечений нет. Режим корректируют последовательно, сравнивая результат на пробном образце.
Проблемы режущей головки и оптики
Загрязненное защитное стекло, смещение сопла или нестабильный газовый поток ухудшают работу станка. Износ расходных частей также способен вызвать брак. Компенсировать неисправность увеличением мощности не следует: сначала устраняют источник проблемы.
Качество исходного металла
Плоскостность, ржавчина, краска, покрытия и загрязнения меняют условия обработки. Учитывают и фактические размеры проката. Подробнее о свойствах заготовок можно прочитать в статье о видах листового металла.
Ошибки программы и позиционирования
Для сложного контура имеют значение точка врезки, очередность операций и поведение элемента после отделения от заготовки. Непродуманная траектория повышает нагрев; поднявшийся элемент способен вызвать контакт с головкой или разрыв линии реза.
Диагностика: с чего начать поиск причины
Если появились дефекты лазерной резки, диагностику ведут поэтапно:
- фиксируют вид отклонения и участок его появления;
- оценивают режущую головку и защитное стекло;
- контролируют центровку и систему подачи;
- оценивают рабочее расстояние и фокусировку;
- сверяют настройки с маркой и сечением металла;
- оценивают заготовку и ее фиксацию;
- анализируют программу;
- выполняют тестовый рез, изменяя по одной величине.
Так проще отделить неисправность станка от ошибки настройки или особенностей сырья.
Как снизить риск брака при серийной лазерной резке
Перед запуском партии контролируют первую деталь, чистоту оптики, режущую головку, стабильность газовой системы и соответствие программы чертежу. При смене материала или его сечения технологический режим пересматривают.
На КМЗ лазерная резка металла выполняется на станках TRUMPF для конструкционной, нержавеющей и оцинкованной стали, алюминия, меди, латуни и титана.
Что указать в ТЗ на лазерную резку
До запуска заказа стоит зафиксировать:
- марку и толщину металла;
- критичные размеры и допуски;
- требования к поверхности среза;
- допустимость грата и оксидного слоя;
- необходимость зачистки;
- следующие операции — гибку, сварку, окраску или сборку.
Если выбор технологии зависит от сечения заготовки и требований к изделию, полезно сравнить плазменную и лазерную резку.
Часто задаваемые вопросы
Как понять, что качество лазерной резки соответствует чертежу и ТЗ?
Проверяют размеры, форму изделия и поверхность среза по документации. Внешне аккуратная кромка не заменяет измерительный контроль, если установлены допуски. Критерии приемки лучше согласовать до запуска серии, чтобы оценка партии была однозначной.
Всегда ли нужна дополнительная обработка после лазерной резки?
Нет. Если результат соответствует ТЗ, изделие может переходить к следующей операции без зачистки. Дополнительная обработка нужна при наличии наплывов, оксидного слоя или специальных требований перед сваркой, окраской и сборкой. Решение принимают по требованиям к готовой детали.
Почему грат появляется только с одной стороны?
Односторонний наплыв часто связан со смещением сопла относительно луча, асимметрией газового потока или положением листа. Поэтому сначала проверяют центровку и режущую головку. Менять скорость или мощность имеет смысл после исключения механических причин.
Может ли результат отличаться на разных партиях одного металла?
Да. Влияют фактическая толщина, плоскостность, ржавчина, покрытия и загрязнения. Если новая партия обрабатывается иначе, сначала сравнивают свойства сырья и только после этого корректируют режим станка. Это важно учитывать перед запуском большой серии.
Всегда ли увеличение мощности улучшает рез?
Нет. Избыточная энергия способна вызвать прожоги и оплавление, а недостаточная — непрорез. Качество определяется сочетанием мощности, скорости, фокусировки и условий удаления расплава, поэтому увеличение одного параметра не является универсальным решением.
Можно ли исправить изделие с дефектом или нужен повторный раскрой?
Зависит от характера отклонения и допуска. Небольшой грат иногда удаляют постобработкой. Если нарушен критичный размер, форма или целостность контура, восстановление может быть нецелесообразным — тогда изделие изготавливают повторно.
Дефекты лазерной резки металла легче предупреждать, если исходные требования согласованы до запуска производства. Чертеж, сведения о металле, допуски и условия дальнейшей обработки помогают технологу выбрать режим и контрольные операции.
Если у вас есть вопросы по чертежу, металлу или требованиям к готовому изделию, отправьте их специалистам КМЗ через форму ниже. Это позволит уточнить исходные данные до передачи заказа в производство.